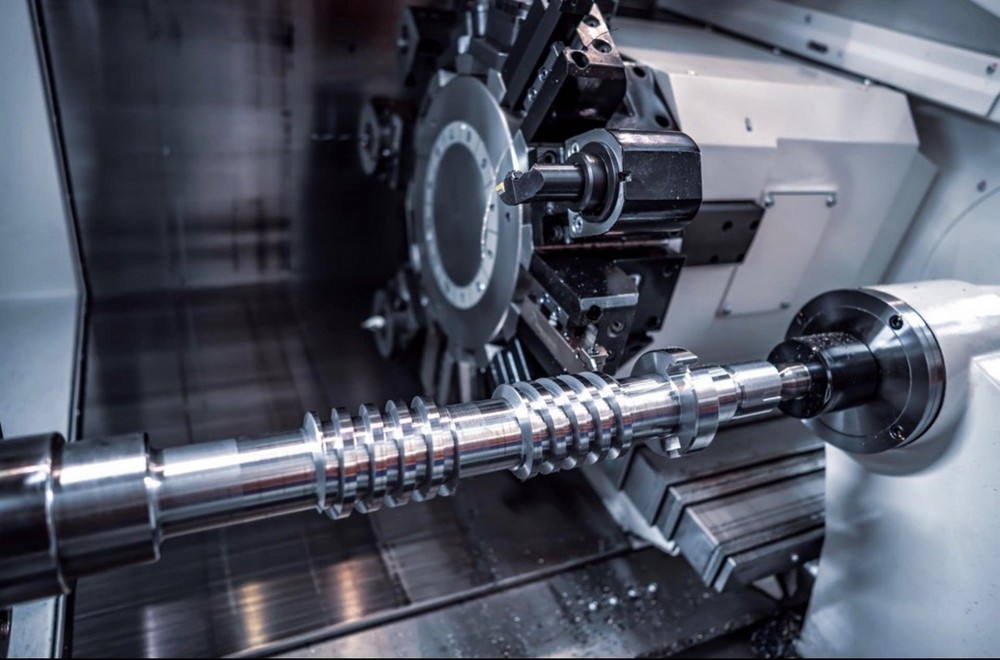
Токарная обработка вала используется для получения цилиндрических поверхностей, шеек, уступов, канавок и других элементов детали с заданными размерами. Технология подбирается с учетом материала, диаметра, длины и требований к точности. Для каждой детали важно обеспечить не только нужный размер, но и правильное взаимное расположение всех рабочих поверхностей.
Валы используются в различных механизмах для передачи вращения и крутящего момента, поэтому к их геометрии предъявляются определенные требования. В зависимости от назначения деталь может иметь несколько посадочных участков, переходных шеек, резьбовых соединений, проточек и других конструктивных элементов. При обработке важно соблюдать последовательность операций, поскольку точность одной поверхности может зависеть от положения детали при выполнении следующего этапа.
Перед началом работ изучается конструкторская документация. Если изделие изготавливается по образцу, фиксируются фактические размеры и особенности конструкции. Затем выбирается заготовка, назначается последовательность операций и определяются параметры обработки.
На этом этапе также учитываются припуски, требования к шероховатости поверхностей и допустимые отклонения размеров. Подготовка технологического процесса позволяет заранее определить необходимое оборудование и инструмент, а также сократить вероятность появления ошибок при изготовлении.
Изготовление металлических валов может включать черновое и чистовое точение, обработку торцов, проточку канавок, сверление, растачивание и другие операции. При необходимости выполняются дополнительные технологические процессы, предусмотренные документацией. Такой подход позволяет получать детали, готовые к установке в конкретный механизм.
Последовательность обработки зависит от конструкции изделия. Сначала может выполняться снятие основного припуска, после чего производится чистовая обработка ответственных поверхностей. Для отдельных участков могут потребоваться дополнительные операции, позволяющие получить заданную точность и качество поверхности.
Отдельного внимания требует изготовление длинномерных валов. При большой длине увеличивается влияние прогиба и вибраций во время обработки. Поэтому важны правильное закрепление заготовки, применение подходящих опор и последовательное снятие припуска. Эти меры помогают сохранить прямолинейность и геометрию детали.
Длинномерные валы применяются в приводах, производственных линиях, транспортном и технологическом оборудовании. Размеры и конструкция могут существенно различаться, поэтому производство целесообразно выполнять по индивидуальным параметрам.
На цену изготовление вала рассчитывается с учетом нескольких факторов: материала, диаметра и длины заготовки, сложности профиля, количества операций, требований к точности и объема партии. Дополнительное влияние оказывают термическая обработка, шлифование и другие предусмотренные чертежом работы.
После обработки проверяются диаметры, длина, биение, посадочные участки и другие параметры, указанные в документации. Контроль помогает подтвердить соответствие готового изделия заданным характеристикам и подготовить вал к дальнейшей эксплуатации. Особое внимание уделяется ответственным посадочным поверхностям и их взаимному расположению. Результаты измерений позволяют убедиться, что деталь соответствует установленным требованиям и может использоваться в составе предусмотренного механизма.


Сообщение успешно отправлено


